3D-модель "Простые плоские тиски для фрезерного/гравировального/сверлильного станка"
- Добавлено: 19.07.2026, 11:45
- Кол-во. файлов: 7
- Формат: .STEP
- Категория: Сделай сам
- Размер: 1,8 Мб.
- Добавил: Гость
- Скачано: 16

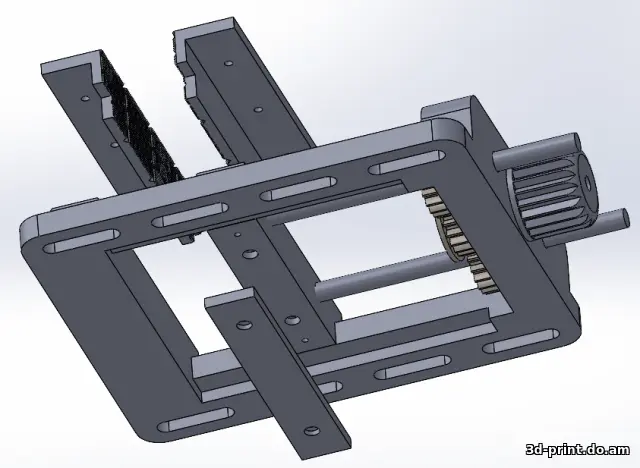
Модель для 3D-печати "Простые плоские тиски для фрезерного/гравировального/сверлильного станка" Формат .STEP
Простые плоские тиски для фрезерного/гравировального станка типа CNC3018 или аналогичного. Ширина губок 115 мм, высота губок над столом 30 мм, раскрыв губок 90 мм. Крепежные отверстия станины 135 мм.
Необходимо купить в строительном магазине резьбовой пруток(шпильку) М8х1.25, отрежьте два куска по 135 мм. Одиннадцать 3 мм саморезов, длинной не менее 13 мм (можно и в потай). Две гайки М8 под ключ 13 мм. Нужно тщательно обработать торцы шпилек (снять фаски), на предмет правильного захода резьбы. Деталь tisci1 станина печатается с обычной автоматической поддержкой - сетка. Укажите ширину экструзии печати поддержек не более 0.35 мм, чтобы они хорошо отделялись. Деталь tisci7 ручка печатается с древовидной поддержкой. Остальные детали не нуждаются в поддержках. Примерную ориентацию деталей на столе см. на рисунке. Рекомендую печатать все ABS, слой 0.24 мм Сборка в порядке: В детали tisci4 впрессовать гайки М8, можно на клей. Накрутить их на шпильки, вставить шпильки с гайками изнутри в отверстия детали tisci1. Установить tisci2 в tisci1 резьбовыми отверстиями М8 в сторону шпилек, завернуть шпильки в tisci2 до упора. Саморезами зафиксировать резьбы в детали tisci2. Закрепить саморезами деталь tisci3 на детали tisci2, проверить свободное скольжение детали tisci2 по направляющим станины tisci1. Сомкнуть торцы (под губки) tisci1 и tisci2. Шестеренки tisci4 открутить на полную с небольшим натягом до плоскости детали tisci1. Вставить шестеренку tisci6 в отверстие tisci1. Одеть на нее и зафиксировать саморезом в торце ручку-крутилку tisci7. Одеть губки tisci8 на tisci1 и tisci2 и прикрутить их саморезами. Недостаток тисков - неудобно и долго крутить ручку и мешаются шпильки. Обработайте нежно торцы шпилек - можно поцарапаться! Плюс - плоские. Минималистская конструкция делает тиски прочными, губки не перекашивает. Губки можно и из алюминиевого уголка вырезать, при желании.
Простые плоские тиски для фрезерного/гравировального станка типа CNC3018 или аналогичного. Ширина губок 115 мм, высота губок над столом 30 мм, раскрыв губок 90 мм. Крепежные отверстия станины 135 мм.
Необходимо купить в строительном магазине резьбовой пруток(шпильку) М8х1.25, отрежьте два куска по 135 мм. Одиннадцать 3 мм саморезов, длинной не менее 13 мм (можно и в потай). Две гайки М8 под ключ 13 мм. Нужно тщательно обработать торцы шпилек (снять фаски), на предмет правильного захода резьбы. Деталь tisci1 станина печатается с обычной автоматической поддержкой - сетка. Укажите ширину экструзии печати поддержек не более 0.35 мм, чтобы они хорошо отделялись. Деталь tisci7 ручка печатается с древовидной поддержкой. Остальные детали не нуждаются в поддержках. Примерную ориентацию деталей на столе см. на рисунке. Рекомендую печатать все ABS, слой 0.24 мм Сборка в порядке: В детали tisci4 впрессовать гайки М8, можно на клей. Накрутить их на шпильки, вставить шпильки с гайками изнутри в отверстия детали tisci1. Установить tisci2 в tisci1 резьбовыми отверстиями М8 в сторону шпилек, завернуть шпильки в tisci2 до упора. Саморезами зафиксировать резьбы в детали tisci2. Закрепить саморезами деталь tisci3 на детали tisci2, проверить свободное скольжение детали tisci2 по направляющим станины tisci1. Сомкнуть торцы (под губки) tisci1 и tisci2. Шестеренки tisci4 открутить на полную с небольшим натягом до плоскости детали tisci1. Вставить шестеренку tisci6 в отверстие tisci1. Одеть на нее и зафиксировать саморезом в торце ручку-крутилку tisci7. Одеть губки tisci8 на tisci1 и tisci2 и прикрутить их саморезами. Недостаток тисков - неудобно и долго крутить ручку и мешаются шпильки. Обработайте нежно торцы шпилек - можно поцарапаться! Плюс - плоские. Минималистская конструкция делает тиски прочными, губки не перекашивает. Губки можно и из алюминиевого уголка вырезать, при желании.


Комментарии